

Produktkonsultasjon
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *

Kommer fra Kina, markedsføring til verden.
A varmsmeltende limfilm er et termoplastisk bindelag som er fast ved romtemperatur, smelter til en flytende væske når det varmes opp, og deretter raskt størkner igjen ved avkjøling for å skape en strukturell eller semistrukturell binding. Den definerende egenskapen som skiller den fra flytende lim og trykkfølsomme tape er at den er 100 % fast, løsemiddelfri, og krever ingen herde- eller tørketid . Bindingen dannes rent gjennom en termisk faseendring. Dette gjør smeltefilmer unikt egnet for høyhastighets lamineringsprosesser, sensitive underlag som ikke tåler løsemidler og applikasjoner som krever jevne, tomromsfrie bindingslinjer med presis tykkelseskontroll. De vanligste basispolymerene er etylen-vinylacetat, polyolefin, termoplastisk polyuretan og polyamid, hver konstruert for et spesifikt bindingstemperaturområde og substratkompatibilitetsprofil.
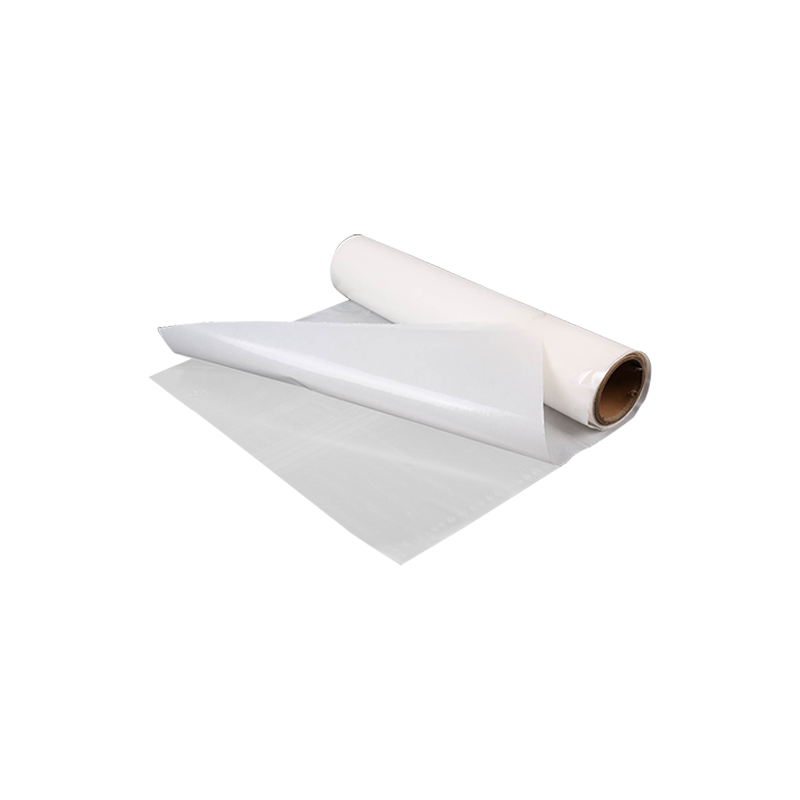
Den varme smeltefilmbindingsprosessen er en tre-trinns termisk syklus. Først varmes filmen opp over smeltepunktet, typisk til en temperatur mellom 80°C og 180°C avhengig av polymertypen. Ved denne temperaturen synker viskositeten dramatisk - ofte til verdier i området 5 000 til 50 000 centipoise - noe som lar det smeltede limet flyte og fukte underlagets overflate. For det andre trenger det smeltede limet gjennom overflateuregelmessigheter, porer og tekstilfiberbunter, og skaper mekanisk sammenlåsing. For det tredje, når varme fjernes, re-krystalliserer eller forglaser polymeren, fanger den sammenlåste strukturen og overfører mekanisk belastning over det bundne grensesnittet.
Det som skiller smeltefilmer fra andre limformer er den jevne, forhåndsformede tykkelsen. Filmen er produsert til en presis måler, typisk fra 20 til 200 mikron , og denne måleren opprettholdes over hele bindingslinjen. Det er ingen tynne flekker, ingen tomrom fra løsemiddelfordampning, og ingen utklemming i kantene. For bruksområder som tekstillaminering eller membranbinding i utendørsklær, oversettes denne konsistensen direkte til garanterte vanntette forseglinger og forutsigbare pusteegenskaper.
Polymerryggraden bestemmer alle kritiske ytelsesparametere: mykgjøringspunktet, den kjemiske motstanden, fleksibiliteten ved lav temperatur og substratkompatibiliteten. Å velge feil kjemi for sluttbruksmiljøet er den vanligste årsaken til limfeil. Tabellen nedenfor kartlegger de fire viktigste smeltefilmtypene til deres typiske applikasjonskonvolutter.
| Polymer type | Typisk smelteområde | Nøkkelstyrke | Primær begrensning | Vanlige applikasjoner |
|---|---|---|---|---|
| EVA (etylen-vinylacetat) | 65-95°C | Bred vedheft, lav pris, raskt sett | Dårlig motstand mot løsemidler, begrenset bruk ved høy temperatur | Fottøy, stofflaminering, emballasje |
| Polyolefin (PP/PE-basert) | 110-150°C | Utmerket kjemisk motstand, lett | Krever overflatebehandling på mange underlag | Bilinteriørdeler, medisinsk emballasje |
| TPU (termoplastisk polyuretan) | 100-160°C | Høy elastisitet, slitestyrke, vask holdbar | Høyere pris, fuktfølsom før behandling | Sømløse klær, utendørsutstyr, medisinske plagg |
| Polyamid (PA / Nylon) | 110-160°C | Varmebestandig, tørr-rensbar, stiv binding | Stiv bindelinje, kan føles stiv mot huden | Mellomfôr til plagg, bilmøbeltrekk |
| PES (Co-polyester) | 120-160°C | Utmerket vedheft til PET, vask-rask | Høy behandlingstemperatur, smalt substratområde | Polyesterstoffbinding, industriell filtrering |
Innenfor en enkelt polymerfamilie justeres ytelsen ved å justere Melt Flow Index (MFI). MFI måler hvor mange gram polymer som strømmer gjennom en standardisert dyse på 10 minutter under en spesifisert temperatur og vekt, i henhold til ASTM D1238. En høy MFI-film, med verdier over 50 g/10 min, er flytende og trenger dypt inn i porøse underlag som vevde tekstiler, og skaper en sterk mekanisk binding. En film med lav MFI, under 10 g/10 min, forblir mer viskøs og forblir på overflaten, og danner et spaltefyllende lag som fungerer godt for glatte, ikke-porøse underlag som metall- eller filmlaminering.
Åpen tid – vinduet mellom filmens smelting og bindingsstyrken som begynner å bygge seg gjennom avkjøling – er en annen prosesskritisk parameter. For manuelle oppleggsoperasjoner, en lengre åpentid på 20 til 60 sekunder lar operatøren flytte deler. For høyhastighets kontinuerlig laminering er en kort åpentid under 5 sekunder ønskelig fordi det muliggjør umiddelbar nedstrømsbehandling. Åpningstiden styres av bredden på smeltetoppen i polymerens differensielle skanningskalorimetrikurve; en skarp, smal smeltetopp gir en kort åpen tid, mens et bredere smelteområde utvider den.
Smeltlimfilm aktiveres ved samtidig påføring av varme og trykk. Det spesifikke maskineriet avhenger av produksjonsvolumet og geometrien til delene som limes. Hver metode gir en annen termisk profil, og filmkvaliteten må tilpasses oppvarmingsmetoden for å oppnå full bindingsstyrke uten termisk nedbrytning.
Dette er den vanligste industrielle metoden. Filmen klemmes mellom de to substratene og føres gjennom et oppvarmet nip eller en kontinuerlig beltepresse. Temperatur, trykk og oppholdstid er nøyaktig kontrollert. Beltelaminatorer kan kjøre kontinuerlig med hastigheter som overskrider 10 meter i minuttet for tynne EVA-filmer som binder stofflag. Den kritiske parameteren er temperaturen ved bindingslinjen, ikke bare settpunktet til varmeren. Den termiske motstanden til underlagene betyr at filmtemperaturen henger etter platetemperaturen. Et termoelement innebygd i en testlamineringskjøring er den mest pålitelige måten å kalibrere selve behandlingsvinduet på.
For kuttede deler, skosåler eller mellomfôr i plagget, er filmen ferdigkuttet til form og aktivert i en oppvarmet platepresse. Pressen leverer høyt trykk—opp til 3 til 5 bar (0,3 til 0,5 MPa) – som tvinger den smeltede filmen til intim kontakt med underlaget. Denne metoden er standarden for fottøy-tåhetter og hæltellere, der en ferdigkuttet polyamid- eller EVA-filminnsats plasseres mellom det øvre materialet og den forsterkende komponenten og smeltes sammen i en enkelt trykksyklus som varer i 15 til 45 sekunder.
I teknisk yttertøy og medisinske verneplagg blir smeltefilmer skåret opp i smale bånd og påført over sydde sømmer med en varmlufttapeforseglingsmaskin. Maskinen retter en stråle av oppvarmet luft mot båndet og stoffet samtidig, og smelter filmen rett før en trykkrulle legger den inn i sømmen. TPU er den dominerende kjemien for denne applikasjonen fordi den resulterende forseglede sømmen minst må overleve 40 vaskesykluser ved 60°C uten å lekke, samtidig som den opprettholder fleksibiliteten til å strekke seg med stoffet.
Bindingen til underlaget dannes gjennom en kombinasjon av mekanisk sammenlåsing og spesifikk adhesjon - polare interaksjoner, hydrogenbinding, eller, i noen reaktive formuleringer, kovalent binding. Den generelle regelen er at smeltefilmen må ha en overflateenergi som er lavere enn substratets overflateenergi i bindingsøyeblikket. Polyolefinfilmer, med sin egen lave overflateenergi på ca. 30 dyn/cm , binder seg dårlig til noe med mindre underlaget er forbehandlet med koronautladning, plasma eller flammebehandling for å heve overflateenergien til over 38 dyn/cm.
TPU- og EVA-filmer er mer tilgivende på grunn av deres polare acetat- og uretangrupper, som danner hydrogenbindinger med hydroksyl- og karbonylgrupper på underlag som lær, bomull og polyuretanbelagte stoffer. Imidlertid er forurensning fienden til all smelteliming. Selv fingeravtrykksoljer kan skape et svakt grenselag som forårsaker tilsynelatende vedheft som svikter under belastning. En klut med isopropylalkohol og en ren, lofri klut rett før laminering er minimum overflateforberedelse for enhver kritisk binding.
Smeltlimfilmer er kjemisk stabile ved lagring sammenlignet med flytende reaktive lim, men de er ikke immune mot aldring. De primære nedbrytningsmekanismene er oksidasjon av polymerryggraden - spesielt i umettede EVA-kvaliteter - og fuktighetsabsorpsjon, spesielt av TPU og polyamid. Spesielt TPU-filmer er hygroskopiske: de absorberer atmosfærisk fuktighet som, når filmen varmes opp over 100°C, fordamper og skaper bobler, hulrom og en svak, skummende bindelinje. Uåpnet, fuktbarrierepakket TPU-film har en holdbarhet på typisk 12 måneder fra produksjonsdato . Etter åpning skal filmen brukes innen 24 til 48 timer med mindre den oppbevares i et tørt skap med duggpunkt under -30°C.
Polyolefinfilmer er de mest lagringsstabile, og motstår både oksidasjon og fuktighetsopptak. Polyamidfilmer motstår oksidasjon godt, men absorberer fuktighet enda mer aggressivt enn TPU. En polyamidfilm utsatt for luftfuktighet i en dag kan inneholde nok vann til å synlig skumme under aktivering. Fortørking av filmrullen i tørketrommel kl 60°C i 4 til 6 timer før behandling er en standardprosedyre i høypålitelige applikasjoner som innvendig liming i biler, der en sviktet søm er et garantikrav.
Validering av en smeltefilmbinding krever mer enn en subjektiv peel-test. Følgende tester gir kvantitative data som kan spores statistisk i produksjon.
Varmsmeltelimfilmindustrien reagerer på regulatorisk press på engangsplast og deponiavfall med flere teknologiskift. Biobaserte EVA-filmer, hvor etylenkomponenten er avledet fra sukkerrørsetanol i stedet for petroleum, er nå kommersielt tilgjengelige med egenskaper som i hovedsak er identiske med petrokjemiske kvaliteter. Enda viktigere er at utviklingen av vaskbare, avbindbare klebefilmer vinner frem i tekstilresirkulering. Disse filmene binder seg sterkt gjennom plaggets levetid, men er formulert for å miste vedheft når de utsettes for en spesifikk triggertilstand – en bestemt pH, en temperaturøkning over normale vasketemperaturer eller et kjemisk bad – noe som gjør at de bundne lagene kan separeres for resirkulering. Den europeiske unions handlingsplan for sirkulær økonomi er en viktig drivkraft for denne forskningen, ettersom bundne tekstillaminater med flere materialer for tiden ikke kan resirkuleres og går til deponi eller forbrenning.
Varmebestandig laseretikettmateriale: underlag, ytelse og valgguide
Syntetiske papiretiketter for frossenmatte: Flexo- og UV-blekkskriverutskrift
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket *
